Un creuset pour métaux doit pouvoir atteindre une température supérieure à celle de son contenu et ne doit pas contaminer la masse fondue. Les creusets en graphite peuvent être utilisés indépendamment du métal jusqu’à environ 1 200 à 1 300 degrés Celsius. Les creusets en graphite bon marché et chers se distinguent principalement par leur résistance, car les creusets allemands plus coûteux contiennent plus de carbure de silicium et d’oxyde d’aluminium et pas d’argile. Les creusets en céramique d’oxyde d’aluminium pur résistent jusqu’à 1 700 degrés Celsius, mais sont sensibles aux chocs thermiques, fragiles et ont généralement une durée de vie nettement plus courte que les creusets en graphite. La deuxième question est la taille, car les creusets sont spécifiés en centimètres cubes, et la quantité de métal qu’ils peuvent contenir dépend de sa densité.
Rôle et délimitation du creuset
Un creuset a trois fonctions interdépendantes dans la coulée des métaux non ferreux. Il reçoit le métal solide et le retient pendant qu’il fond. Il maintient ensuite la masse fondue à température. Et il la transporte là où la coulée a lieu. Ce faisant, il doit résister à des températures supérieures à la température de fusion de l’alliage versé, sans altérer ni contaminer la masse fondue.
La louche de coulée doit être distinguée du creuset. C’est un outil pour la coulée, et pour de petites quantités de métaux à bas point de fusion, on peut aussi y faire fondre directement. Nos louches de coulée aus Stahl sind für Zinn, Bismut, Zink und Aluminium bis etwa 800 Grad Celsius ausgelegt und sollten nicht dauerhaft darüber belastet werden. Geschmolzen wird im geschlichteten Löffel bis etwa 400 bis 500 Grad Celsius, also Zinn, Bismut, Blei und Zink. Darüber, etwa bei Aluminium, dient er nur noch zum Schöpfen. Zum Schutz vor Korrosion schlichten Sie die Gießlöffel immer ein. Bei Zink schlichten Sie den Löffel besonders oft und großzügig ein, sonst legiert sich der Stahl mit dem Zink. Selbst gut geschlichtet greift die Zinkschmelze den Stahl mit der Zeit an, weil Zink und Eisen ineinander übergehen. Schlichten Sie deshalb großzügig nach oder nehmen Sie einen Löffel oder Aufsatz aus Grafit. Als Schöpfwerkzeug endet der Gießlöffel dort, wo sein Volumen nicht mehr reicht oder das Metall heißer als etwa 800 Grad Celsius wird. Dann brauchen Sie einen Tiegel.
Matériaux de creuset, du graphite à l’oxyde d’aluminium
Pour la coulée des métaux non ferreux, la plupart des creusets sont fabriqués en graphite lié à l’argile ou en carbure de silicium lié à la résine. Pour le graphite, un examen attentif s’impose, car le même nom est appliqué à des creusets très différents. Le graphite pur commence à s’oxyder à l’air à partir d’environ 450 à 500 degrés Celsius, mais reste utilisable jusqu’à environ 1 200 degrés Celsius. En utilisation, le creuset se désintègre lentement. Sous gaz protecteur ou sous vide, le même matériau peut atteindre jusqu’à 3 000 degrés Celsius. Pour nos propres creusets, la proportion de céramique est la caractéristique distinctive. Les spécifications du produit n’indiquent pas de limite de température par type, mais plutôt l’ordre de la durée de vie.
Ceux qui ont besoin de graphite au-delà du creuset trouveront parmi les articles en graphite auch Gussformen und Rundstangen; für eine 2026 veröffentlichte Arbeit haben Forschende aus Grafitstäben dieses Sortiments ihre eigenen Tiegel gefertigt. Der keramische Anteil ist auch im Sortiment das unterscheidende Merkmal. Die Grafittiegel für Elektroöfen bestehen aus reinem Grafit. Die Tiegel ohne Ausguss und der 600er mit Ausguss bestehen aus Grafit mit Anteilen von Siliciumcarbid und Siliciumoxid. Den höchsten keramischen Anteil haben die MIG-Grafittiegel (Made in Germany) mit Ausguss. Sie bestehen aus 36 bis 46 Prozent Grafit, 12 bis 20 Prozent Siliciumcarbid und Silicium, 12 bis 16 Prozent Aluminiumoxid und 20 bis 28 Prozent Siliciumdioxid. Durch diesen höheren keramischen Anteil sind die MIG-Grafittiegel am hitzebeständigsten und langlebigsten, gefolgt von den Tiegeln ohne Ausguss und dem 600er mit Ausguss. Die Tiegel für Elektroöfen verschleißen am schnellsten, weil sie aus reinem Grafit bestehen.
Dans la gamme, à côté du graphite, se trouve la céramique d’oxyde. Nos creusets en céramique d’Al2O3 peuvent être utilisés jusqu’à 1 700 degrés Celsius et sont donc le type offrant la plus grande réserve de température. Cependant, ils sont sensibles aux changements brusques de température, à tel point qu’un chauffage ou un refroidissement rapide peut endommager ou détruire le creuset. Nous utilisons donc les creusets en céramique pour des cas particuliers, par exemple lorsque la masse fondue ne doit pas entrer en contact avec le carbone. Des creusets en d’autres céramiques spéciales existent également. Ils ne font pas partie de notre gamme standard, mais nous pouvons généralement les obtenir pour vous.
Associer correctement creuset et métal
La sélection se fait en deux étapes. D’abord, vous regardez où votre métal fond. Ensuite, vous avez besoin d’un creuset dont la température d’utilisation est supérieure, et ce, avec une marge, car la masse fondue doit être plus chaude pour la coulée que pour la simple fusion. Pour les alliages de cuivre-étain, la température de coulée est d’environ 50 à 100 Kelvin au-dessus de la température de liquidus. Cette fourchette ne peut pas être appliquée à d’autres alliages. Le four joue également un rôle, car dans certains petits fours électriques, seuls des creusets en graphite de dimensions spécifiques peuvent être utilisés de manière judicieuse.
| Métal | Point de fusion ou plage de fusion | Récipient de fusion adapté |
|---|---|---|
| Étain | env. 232 °C | Louche de coulée ou creuset en graphite |
| Bismuth | 271 °C | Louche de coulée ou creuset en graphite |
| Plomb | env. 327 °C | Louche de coulée ou creuset en graphite |
| Zinc | env. 419 °C | Louche de coulée (très bien lissé) ou creuset en graphite |
| Aluminium | env. 660 °C | Creuset en graphite, également avec une proportion de céramique ; louche de coulée uniquement pour puiser |
| Laiton CuZn39Pb3 | 880 à 895 °C | Creuset en graphite, creuset en graphite avec une proportion de céramique ou creuset en céramique |
| Laiton CuZn37 | 902 à 920 °C | Creuset en graphite, creuset en graphite avec une proportion de céramique ou creuset en céramique |
| Argent | env. 962 °C | Creuset en graphite, creuset en graphite avec une proportion de céramique ou creuset en céramique |
| Bronze CuSn12-C | 830 à 1 000 °C | Creuset en graphite, creuset en graphite avec une proportion de céramique ou creuset en céramique |
| Or | 1 063 °C | Creuset en graphite, creuset en graphite avec une proportion de céramique ou creuset en céramique |
| Cuivre | env. 1 085 °C | Creuset en graphite, creuset en graphite avec une proportion de céramique ou creuset en céramique |
Pour les métaux purs, il y a un point de fusion, pour les trois alliages, une plage. Dès que vous alliez, l’image se déplace, c’est pourquoi le laiton et le bronze sont indiqués avec une désignation d’alliage concrète au lieu d’être une catégorie dans le tableau. Les alliages cuivre-étain ont un large intervalle de solidification et ont donc tendance à la ségrégation. Même un faible ajout de phosphore agit comme désoxydant dans ces bronzes et améliore la coulabilité. Il n’y a pas de point de fusion fixe pour le bronze ou le laiton, car ce sont tous deux des termes génériques pour de nombreux alliages.
À partir du zinc, c’est-à-dire à partir de la quatrième ligne, la différence entre les types de graphite devient apparente. Sur de nombreux cycles de fusion, les creusets en graphite pur se dissolvent lentement et deviennent plus minces, mais en principe, ils restent parfaitement utilisables.
En haut du tableau, la question du creuset est plus simple. Pour les lingots d’étain pur, pour le granulé de bismuth et pour le plomb, une louche de coulée en acier ou n’importe quel type de graphite suffit, car tous ont ici une grande marge de sécurité. La manière dont une telle coulée se déroule en pratique est décrite dans nos instructions pour la coulée de figurines en étain. Nous déconseillons l’utilisation de creusets en céramique pour les figurines en étain ; une louche de coulée ou un creuset en graphite suffisent ici.
Ab pastilles de zinc und Aluminium hält eine Sorte mit keramischem Anteil länger, weil reiner Grafit hier schneller zehrt. Gut geschlichtete Gießlöffel sind hier noch verwendbar, eher aber als Werkzeug, um das Metall vom Tiegel in die Form zu bringen. Bei Laiton, Bronze und Cuivre arbeiten Sie dann im unteren Drittel der Tabelle. Die Produktangabe nennt alle Tiegelsorten des Sortiments für diese Metalle, der Unterschied liegt in der Standzeit: Je höher der keramische Anteil eines Grafittiegels, desto länger hält er. Bei Messing kommt ein Punkt hinzu, der nichts mit dem Tiegel zu tun hat. Das enthaltene Zink siedet bei 906 Grad Celsius und dampft deshalb aus der heißen Schmelze aus. Dieser Zinkabbrand lässt sich durch Abdecken mit trockener Holzkohle oder einem neutralen Schmelzmittel teilweise unterbinden. Schmelzen Sie Messing häufig auf, muss Zink nachlegiert werden. Achten Sie beim Schmelzen von Messing immer auf gute Belüftung.
Déterminer la bonne taille de creuset
Les creusets sont spécifiés par volume, ce qui explique une indication qui, à première vue, peut prêter à confusion. Dans nos tableaux de tailles, les colonnes « max. Cu » et « max. Al » se réfèrent à la capacité maximale en kilogrammes, calculée avec du cuivre à 8,92 grammes par centimètre cube et de l’aluminium à 2,7 grammes par centimètre cube. Le même creuset peut donc contenir des masses très différentes, selon le métal que vous y versez.
Calculez donc à partir de votre pièce moulée. Vous avez besoin du volume de la pièce plus la masselotte et le jet de coulée, plus un peu de reste dans le creuset, et ce volume doit être contenu par le creuset. Un creuset en graphite de 600 centimètres cubes avec bec verseur peut contenir 5,3 kilogrammes de cuivre ou 1,6 kilogramme d’aluminium. Les plus petits creusets de la gamme ont une capacité de 50 centimètres cubes et se situent donc dans la plage des figurines individuelles, les plus grands atteignent 4 500 centimètres cubes.
Un creuset trop grand n’est pas un gain de sécurité, mais coûte de l’énergie et du temps de chauffe pour du métal dont vous n’avez pas besoin. Un creuset trop petit incite à le surremplir. Si vous ne trouvez rien d’adapté en termes de volume ou de forme dans la gamme, demandez-nous des formes et des dimensions spéciales, que nous pouvons procurer sur demande.
Type de four et forme du creuset
Outre le matériau et la taille, le mode de chauffage est également déterminant. Pour les petits fours électriques, il existe des creusets en graphite spécialement conçus pour les fours électriques. Ils sont en graphite pur, ce qui ramène la question du matériau mentionnée plus haut : si vous faites fondre du laiton, du bronze ou du cuivre dans un four électrique, un type avec une proportion de céramique durera plus longtemps. Dans les fours à gaz, les creusets pour fours électriques sont en principe également utilisables, mais il existe des creusets de meilleure conception pour les fours à gaz. Renseignez-vous avant de commander. Mesurez également l’intérieur de votre four et comparez-le avec la hauteur et le diamètre supérieur du creuset.
La deuxième question concernant la forme est le bec verseur. Avec un bec verseur, vous versez de manière contrôlée depuis le creuset ; sans bec verseur, vous écumez ou transférez. Nos creusets en graphite sans bec verseur sont de conception simple et conviennent particulièrement aux débutants et aux fondeurs occasionnels grâce à leur rapport qualité-prix. Pour une coulée régulière et des exigences élevées en matière de durée de vie, le creuset en graphite plus durable, c’est-à-dire les creusets en graphite MIG avec bec verseur, est plus avantageux.
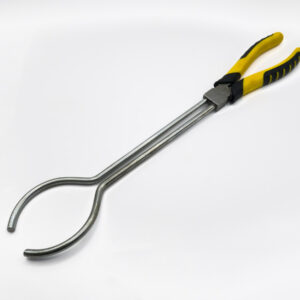
Prévoyez la manipulation dès le départ. Nos creusets pour fours électriques ont une encoche dans la partie supérieure pour pouvoir être saisis avec une pince adaptée. Une pince à creuset adaptée n’est pas un accessoire que l’on achète après coup, mais fait partie du choix du creuset. La pince pour creusets de fours électriques mesure 35,5 centimètres de long, pèse 270 grammes et convient aux creusets en graphite courants pour fours électriques, comme nos tailles de 100, 200 et 250 centimètres cubes.
Durée de vie et dommages typiques des creusets
Trois contraintes déterminent la durée de vie d’un creuset. Ce sont les températures de travail élevées, la contrainte mécanique lors du chargement et les changements fréquents de température. Deux d’entre elles sont sous votre contrôle, la troisième est dictée par votre métal.
Le graphite pur s’oxyde à l’air, et parmi les creusets en graphite de la gamme, plus sa proportion de céramique est élevée, plus il dure longtemps. Les creusets en céramique sont sensibles aux chocs thermiques. Ne chauffez donc jamais à pleine puissance dès le début, modifiez la température progressivement et évitez tout contact avec des surfaces froides. Laissez un creuset en céramique rougeoyant refroidir lentement dans le four, sinon il se fissurera. Le magasin ne spécifie pas de taux de chauffage pour les creusets en céramique. Si votre creuset est accompagné d’une recommandation du fabricant, c’est l’information contraignante.
Mécaniquement, deux erreurs sont particulièrement coûteuses. Des chocs violents causés par des lingots lors du chargement peuvent entraîner des fissures et des ruptures, c’est pourquoi le creuset doit être rempli avec précaution. Et les creusets se dilatent lorsqu’ils sont chauds, c’est pourquoi ils ne doivent jamais être coincés dans le four. Un creuset qui s’ajuste parfaitement à froid est sous tension à chaud. Il doit être stocké au sec et à l’abri de l’humidité.
Travailler en toute sécurité avec du métal liquide
L’humidité est le danger le plus facilement sous-estimé lors de la fusion. Si de l’eau entre en contact avec une masse fondue, elle s’évapore instantanément, la vapeur augmente fortement la pression et la masse fondue éclabousse. Cette pression de vapeur se produit avec toute masse fondue chaude, quel que soit le métal.
Gardez donc le creuset, les outils, le matériau d’apport et la surface de travail au sec tant que le métal est liquide, et ne refroidissez ni le moule ni le métal avec de l’eau. Pour les fonderies, la DGUV exige de maintenir au sec les matériaux réfractaires, les adjuvants de coulée et toutes les zones où le métal ou le laitier peuvent se trouver à l’état liquide. La même règle indique que les matériaux réfractaires insuffisamment préchauffés peuvent contenir de l’humidité. Transposé au creuset dans l’atelier : stocker au sec et démarrer lentement. Vous devez également chauffer une louche de coulée avant de l’immerger, afin que toute l’eau s’évapore.
En matière d’équipement de protection, la norme industrielle est une orientation judicieuse, même si vous fondez dans votre propre atelier. Pour les aciéries et les fonderies, la sécurité au travail prévoit des lunettes de protection et des gants isolants thermiques non inflammables, ainsi que des vêtements sans fibres synthétiques facilement fusibles. La DGUV exige en outre pour les fonderies des vêtements de protection ignifuges ou incombustibles et des casques résistants à la chaleur dans les zones avec des masses en fusion. Sur votre propre établi, des lunettes de protection, des gants isolants thermiques et des vêtements sans fibres synthétiques facilement fusibles sont le minimum avant d’allumer le four.
Trouver le creuset adapté à votre métal
La sélection repose donc sur quatre piliers. Le métal détermine la température, d’où découle le matériau. La quantité de coulée détermine le volume, converti par la densité. Le four détermine la forme, et la manipulation décide du bec verseur et de la pince. Pour le premier essai de fusion avec de l’étain ou du bismuth, vous irez très loin avec le type de graphite le moins cher ou une louche de coulée et une pince adaptée.
Toutes les tailles et tous les matériaux sont disponibles côte à côte dans la gamme. Une fois le creuset choisi, il faut passer au moule dans lequel le métal coulera plus tard, et pour cela, il existe des moules en graphite. Les petites quantités peuvent être commandées directement via la boutique, les plus grandes sur demande. Si vous n’êtes pas sûr du creuset qui convient à votre métal et à votre four, il est préférable de clarifier cela avec nous avant la première coulée plutôt qu’après.
Questions fréquentes sur les creusets
Puis-je faire fondre différents métaux successivement dans un même creuset ?
Un creuset ne doit ni altérer ni contaminer la masse fondue, et c’est précisément là que réside la limite lors du changement. Si la composition est importante ou si du plomb a été utilisé, utilisez un creuset distinct pour chaque métal et étiquetez-le. Pour des alliages identiques ou apparentés, un seul creuset suffit.
Comment savoir qu’un creuset doit être remplacé ?
Vérifiez-le avant chaque utilisation pour détecter les fissures, car elles apparaissent suite à des chocs thermiques, à des coups violents lors du chargement et après une utilisation répétée prolongée ou de longues périodes d’inactivité dans le four. Pour les creusets en graphite pur, l’usure due à l’oxydation à l’air s’ajoute. Un creuset fissuré ne doit plus être utilisé dans le four.
Un creuset peut-il être fermement coincé dans le four ?
Non. Les creusets se dilatent lorsqu’ils sont chauds et ne doivent donc jamais être coincés. Un creuset qui s’ajuste parfaitement à froid est sous tension à chaud. Laissez-lui de l’espace et placez-le de manière à ce qu’il puisse se dilater librement.
Produits correspondants dans la boutique
-

Creuset en graphite sans bec verseur
Plage de prix : 27,49 € à 109,99 € inkl. MwSt. -
Creuset en graphite Made in Germany
Plage de prix : 35,49 € à 89,99 € inkl. MwSt. -
Creusets en céramique en Al2O3
Plage de prix : 17,99 € à 87,99 € inkl. MwSt. -
Pince à creuset pour fours électriques
Plage de prix : 62,49 € à 119,99 € inkl. MwSt.