Ein Schmelztiegel für Metalle muss heißer werden können als sein Inhalt und darf die Schmelze dabei nicht verunreinigen. Grafittiegel sind unabhängig vom Metall bis etwa 1.200 bis 1.300 Grad Celsius einsetzbar. Günstige und teure Grafittiegel unterscheiden sich vor allem in der Beständigkeit, denn die teureren deutschen Tiegel enthalten mehr Siliciumcarbid und Aluminiumoxid und keinen Ton. Keramiktiegel aus reinem Aluminiumoxid halten bis 1.700 Grad Celsius, sind aber empfindlich gegen Temperaturschocks, zerbrechlich und halten meist deutlich kürzer als Grafittiegel. Die zweite Frage ist die Größe, denn Tiegel werden in Kubikzentimetern angegeben, und wie viel Metall hineinpasst, hängt von dessen Dichte ab.
Aufgabe und Abgrenzung des Schmelztiegels
Ein Tiegel hat im Nichteisenmetallguss drei Aufgaben, die ineinandergreifen. Er nimmt das feste Metall auf und hält es, während es schmilzt. Er hält die Schmelze anschließend auf Temperatur. Und er transportiert sie dorthin, wo gegossen wird. Dabei muss er Temperaturen standhalten, die über der Schmelztemperatur der eingefüllten Legierung liegen, ohne die Schmelze zu verändern oder zu verunreinigen.
Vom Tiegel zu unterscheiden ist der Gießlöffel. Er ist ein Werkzeug zum Abgießen, und bei kleinen Mengen niedrig schmelzender Metalle lässt sich darin auch direkt schmelzen. Unsere Gießerlöffel aus Stahl sind für Zinn, Bismut, Zink und Aluminium bis etwa 800 Grad Celsius ausgelegt und sollten nicht dauerhaft darüber belastet werden. Geschmolzen wird im geschlichteten Löffel bis etwa 400 bis 500 Grad Celsius, also Zinn, Bismut, Blei und Zink. Darüber, etwa bei Aluminium, dient er nur noch zum Schöpfen. Zum Schutz vor Korrosion schlichten Sie die Gießlöffel immer ein. Bei Zink schlichten Sie den Löffel besonders oft und großzügig ein, sonst legiert sich der Stahl mit dem Zink. Selbst gut geschlichtet greift die Zinkschmelze den Stahl mit der Zeit an, weil Zink und Eisen ineinander übergehen. Schlichten Sie deshalb großzügig nach oder nehmen Sie einen Löffel oder Aufsatz aus Grafit. Als Schöpfwerkzeug endet der Gießlöffel dort, wo sein Volumen nicht mehr reicht oder das Metall heißer als etwa 800 Grad Celsius wird. Dann brauchen Sie einen Tiegel.
Tiegelwerkstoffe von Grafit bis Aluminiumoxid
Für den Nichteisenmetallguss werden die meisten Schmelztiegel aus tongebundenem Grafit oder aus harzgebundenem Siliciumcarbid hergestellt. Beim Grafit lohnt ein genauer Blick, weil derselbe Name über sehr unterschiedliche Tiegel gestülpt wird. Reiner Grafit beginnt an Luft ab etwa 450 bis 500 Grad Celsius zu oxidieren, bleibt aber bis etwa 1.200 Grad Celsius einsetzbar. Im Gebrauch löst sich der Tiegel dabei langsam auf. Unter Schutzgas oder im Vakuum liegt derselbe Werkstoff bei bis zu 3.000 Grad Celsius. Für die eigenen Tiegel ist der keramische Anteil das unterscheidende Merkmal. Eine Temperaturgrenze je Sorte nennen die Produktangaben nicht, wohl aber die Rangfolge der Standzeit.
Wer Grafit über den Tiegel hinaus braucht, findet unter den Grafitartikeln auch Gussformen und Rundstangen; für eine 2026 veröffentlichte Arbeit haben Forschende aus Grafitstäben dieses Sortiments ihre eigenen Tiegel gefertigt. Der keramische Anteil ist auch im Sortiment das unterscheidende Merkmal. Die Grafittiegel für Elektroöfen bestehen aus reinem Grafit. Die Tiegel ohne Ausguss und der 600er mit Ausguss bestehen aus Grafit mit Anteilen von Siliciumcarbid und Siliciumoxid. Den höchsten keramischen Anteil haben die MIG-Grafittiegel (Made in Germany) mit Ausguss. Sie bestehen aus 36 bis 46 Prozent Grafit, 12 bis 20 Prozent Siliciumcarbid und Silicium, 12 bis 16 Prozent Aluminiumoxid und 20 bis 28 Prozent Siliciumdioxid. Durch diesen höheren keramischen Anteil sind die MIG-Grafittiegel am hitzebeständigsten und langlebigsten, gefolgt von den Tiegeln ohne Ausguss und dem 600er mit Ausguss. Die Tiegel für Elektroöfen verschleißen am schnellsten, weil sie aus reinem Grafit bestehen.
Im Sortiment steht neben Grafit die Oxidkeramik. Unsere Keramiktiegel aus Al2O3 sind bis 1.700 Grad Celsius einsetzbar und damit die Sorte mit der größten Reserve nach oben. Dafür sind sie empfindlich gegen schroffe Temperaturwechsel, und zwar so weit, dass schnelles Aufheizen oder Abkühlen den Tiegel beschädigen oder zerstören kann. Keramiktiegel nehmen wir deshalb für Sonderfälle, etwa wenn die Schmelze keinen Kontakt zu Kohlenstoff haben darf. Tiegel aus anderen Spezialkeramiken gibt es ebenfalls. Sie gehören nicht zum Standardsortiment, wir können sie aber meist für Sie beschaffen.
Schmelztiegel und Metall richtig zuordnen
Die Auswahl läuft in zwei Schritten. Zuerst schauen Sie, wo Ihr Metall schmilzt. Dann brauchen Sie einen Tiegel, dessen Einsatztemperatur darüber liegt, und zwar mit Reserve, weil die Schmelze zum Gießen wärmer sein muss als zum bloßen Schmelzen. Für Kupfer-Zinn-Gusslegierungen liegt die Gießtemperatur rund 50 bis 100 Kelvin oberhalb der Liquidustemperatur. Auf andere Legierungen lässt sich diese Spanne nicht übertragen. Auch der Ofen spielt eine Rolle, denn in manchen kleinen Elektroöfen lassen sich nur Grafittiegel bestimmter Abmessungen sinnvoll einsetzen.
| Metall | Schmelzpunkt oder Schmelzbereich | Passendes Schmelzgefäß |
|---|---|---|
| Zinn | rund 232 °C | Gießlöffel oder Grafittiegel |
| Bismut | 271 °C | Gießlöffel oder Grafittiegel |
| Blei | rund 327 °C | Gießlöffel oder Grafittiegel |
| Zink | rund 419 °C | Gießlöffel (sehr gut geschlichtet) oder Grafittiegel |
| Aluminium | rund 660 °C | Grafittiegel, auch mit keramischem Anteil; Gießlöffel nur zum Schöpfen |
| Messing CuZn39Pb3 | 880 bis 895 °C | Grafittiegel, Grafittiegel mit keramischem Anteil oder Keramiktiegel |
| Messing CuZn37 | 902 bis 920 °C | Grafittiegel, Grafittiegel mit keramischem Anteil oder Keramiktiegel |
| Silber | rund 962 °C | Grafittiegel, Grafittiegel mit keramischem Anteil oder Keramiktiegel |
| Bronze CuSn12-C | 830 bis 1.000 °C | Grafittiegel, Grafittiegel mit keramischem Anteil oder Keramiktiegel |
| Gold | 1.063 °C | Grafittiegel, Grafittiegel mit keramischem Anteil oder Keramiktiegel |
| Kupfer | rund 1.085 °C | Grafittiegel, Grafittiegel mit keramischem Anteil oder Keramiktiegel |
Für die Reinmetalle steht ein Schmelzpunkt, für die drei Legierungen ein Bereich. Sobald Sie legieren, verschiebt sich das Bild, und deshalb stehen Messing und Bronze mit konkreter Legierungsbezeichnung statt als Gattung in der Tabelle. Kupfer-Zinn-Legierungen haben ein breites Erstarrungsintervall und neigen dadurch zu Seigerungen. Schon ein geringer Phosphorzusatz wirkt bei diesen Bronzen desoxidierend und verbessert die Gießbarkeit. Einen festen Schmelzpunkt für Bronze oder Messing gibt es nicht, denn beides sind Sammelbegriffe für viele Legierungen.
Ab Zink, also ab der vierten Zeile, zeigt sich der Unterschied zwischen den Grafitsorten. Über viele Schmelzgänge lösen sich Tiegel aus reinem Grafit langsam auf und werden dünnwandiger, prinzipiell sind sie aber weiter gut einsetzbar.
Am oberen Ende der Tabelle ist die Tiegelfrage entspannt. Für Reinzinnbarren, für Bismutgranulat und für Blei genügt ein Stahlgießlöffel oder jede Grafitsorte, denn alle haben hier reichlich Reserve nach oben. Wie ein solcher Guss in der Praxis abläuft, steht in unserer Anleitung zum Zinnfiguren gießen. Vom Keramiktiegel raten wir bei Zinnfiguren ab, Gießlöffel oder Grafittiegel reichen hier.
Ab Zinkpellets und Aluminium hält eine Sorte mit keramischem Anteil länger, weil reiner Grafit hier schneller zehrt. Gut geschlichtete Gießlöffel sind hier noch verwendbar, eher aber als Werkzeug, um das Metall vom Tiegel in die Form zu bringen. Bei Messing, Bronze und Kupfer arbeiten Sie dann im unteren Drittel der Tabelle. Die Produktangabe nennt alle Tiegelsorten des Sortiments für diese Metalle, der Unterschied liegt in der Standzeit: Je höher der keramische Anteil eines Grafittiegels, desto länger hält er. Bei Messing kommt ein Punkt hinzu, der nichts mit dem Tiegel zu tun hat. Das enthaltene Zink siedet bei 906 Grad Celsius und dampft deshalb aus der heißen Schmelze aus. Dieser Zinkabbrand lässt sich durch Abdecken mit trockener Holzkohle oder einem neutralen Schmelzmittel teilweise unterbinden. Schmelzen Sie Messing häufig auf, muss Zink nachlegiert werden. Achten Sie beim Schmelzen von Messing immer auf gute Belüftung.
Die richtige Tiegelgröße bestimmen
Tiegel werden nach Volumen angegeben, und das erklärt eine Angabe, die auf den ersten Blick verwirrt. In unseren Größentabellen stehen die Spalten „max. Cu” und „max. Al”. Sie beziehen sich auf die maximale Auslastbarkeit in Kilogramm, gerechnet mit Kupfer bei 8,92 Gramm je Kubikzentimeter und Aluminium bei 2,7 Gramm je Kubikzentimeter. Derselbe Tiegel fasst also sehr unterschiedliche Massen, je nachdem welches Metall Sie einfüllen.
Rechnen Sie deshalb von Ihrem Gussteil her. Sie brauchen das Volumen des Teils plus Anguss und Speiser, dazu etwas Rest im Tiegel, und dieses Volumen muss der Tiegel fassen. Ein 600 Kubikzentimeter fassender Grafittiegel mit Ausguss nimmt 5,3 Kilogramm Kupfer oder 1,6 Kilogramm Aluminium auf. Die kleinsten Tiegel im Sortiment fassen 50 Kubikzentimeter und liegen damit im Bereich einzelner Figuren, die größten 4.500 Kubikzentimeter.
Ein zu großer Tiegel ist dabei kein Sicherheitsgewinn, sondern kostet Energie und Aufheizzeit für Metall, das Sie gar nicht brauchen. Ein zu kleiner verführt zum Überfüllen. Findet sich weder beim Volumen noch bei der Bauform etwas Passendes im Sortiment, fragen Sie uns nach Sonderformen und Sondermaßen, die beschaffen wir auf Anfrage.
Ofentyp und Bauform des Tiegels
Neben Werkstoff und Größe entscheidet die Beheizung mit. Für kleine Elektroöfen gibt es eigens dafür ausgelegte Grafittiegel für Elektroöfen. Sie bestehen aus reinem Grafit, weshalb die Werkstofffrage von oben hier wieder aufschlägt: Wer im Elektroofen Messing, Bronze oder Kupfer schmilzt, fährt mit einer Sorte mit keramischem Anteil länger. In Gasöfen sind die E-Ofentiegel prinzipiell ebenfalls einsetzbar, für Gasöfen gibt es aber Tiegel mit besserer Konstruktion. Fragen Sie danach, bevor Sie bestellen. Messen Sie außerdem den Innenraum Ihres Ofens und vergleichen Sie ihn mit Höhe und oberem Durchmesser des Tiegels.
Die zweite Bauformfrage ist der Ausguss. Mit Ausguss gießen Sie kontrolliert aus dem Tiegel ab, ohne Ausguss schöpfen oder füllen Sie um. Unsere Grafittiegel ohne Ausguss sind einfach gehalten und über ihr Preis-Leistungs-Verhältnis besonders für Anfänger und Spontangießer geeignet. Bei regelmäßigem Guss und hohem Anspruch an die Standzeit lohnt der langlebigere Grafittiegel, also die MIG-Grafittiegel mit Ausguss.
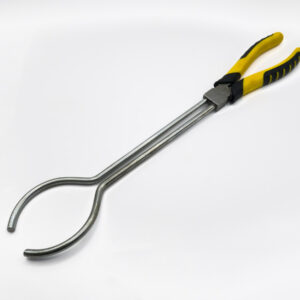
Planen Sie das Greifen von Anfang an mit ein. Unsere E-Ofentiegel haben dafür eine Vertiefung am oberen Teil, damit sie sich mit einer passenden Zange fassen lassen. Eine passende Tiegelzange ist kein Zubehör, auf das man später kommt, sondern Teil der Tiegelauswahl. Die Zange für E-Ofentiegel ist 35,5 Zentimeter lang, wiegt 270 Gramm und passt zu den gängigen E-Ofen-Grafittiegeln, etwa unseren Größen mit 100, 200 und 250 Kubikzentimetern.
Lebensdauer und typische Tiegelschäden
Drei Beanspruchungen bestimmen, wie lange ein Tiegel hält. Das sind hohe Arbeitstemperaturen, die mechanische Belastung beim Beschicken und häufige Temperaturwechsel. Zwei davon haben Sie in der Hand, die dritte gibt Ihr Metall vor.
Reiner Grafit oxidiert an Luft, und unter den Grafittiegeln im Sortiment hält einer umso länger, je höher sein keramischer Anteil ist. Empfindlich gegen Temperaturschocks sind Keramiktiegel. Heizen Sie deshalb nie von Anfang an mit voller Leistung, ändern Sie die Temperatur schrittweise und vermeiden Sie Kontakt mit kalten Oberflächen. Einen rotglühenden Keramiktiegel lassen Sie im Ofen langsam abkühlen, sonst bekommt er Risse. Eine Aufheizrate gibt der Shop für die Keramiktiegel nicht vor. Liegt Ihrem Tiegel eine Empfehlung des Herstellers bei, ist sie die verbindliche Auskunft.
Mechanisch sind zwei Fehler besonders teuer. Harte Schläge durch Masseln beim Beschicken können zu Rissen und Bruch führen, deshalb wird der Tiegel behutsam gefüllt. Und Tiegel dehnen sich im heißen Betrieb aus, weshalb sie im Ofen niemals verkeilt werden dürfen. Ein Tiegel, der kalt exakt passt, steht heiß unter Spannung. Gelagert wird er trocken und vor Nässe geschützt.
Sicher arbeiten mit flüssigem Metall
Feuchtigkeit ist beim Schmelzen die Gefahr, die am leichtesten unterschätzt wird. Trifft Wasser auf eine Schmelze, verdampft es schlagartig, der Dampf erhöht den Druck stark, und die Schmelze verspritzt. Dieser Dampfdruck entsteht an jeder heißen Schmelze, unabhängig vom Metall.
Halten Sie deshalb Tiegel, Werkzeug, Einsatzmaterial und Arbeitsfläche trocken, solange das Metall flüssig ist, und kühlen Sie weder Form noch Metall mit Wasser. Für Gießereibetriebe verlangt die DGUV, Feuerfestmaterial, Gießhilfsstoffe und alle Stellen trocken zu halten, auf die Metall oder Schlacke in flüssigem Zustand gelangen können. Dieselbe Regel weist darauf hin, dass unzureichend vorgewärmtes Feuerfestmaterial Feuchtigkeit enthalten kann. Übertragen auf den Tiegel in der Werkstatt: trocken lagern und langsam anfahren. Auch einen Gießlöffel erhitzen Sie vor dem Eintauchen, damit jegliches Wasser verdunstet.
Bei der Schutzausrüstung ist der gewerbliche Maßstab die sinnvolle Orientierung, auch wenn Sie in der eigenen Werkstatt schmelzen. Für Stahlwerke und Gießereien sieht der Arbeitsschutz Schutzbrille und nicht brennbare, wärmeisolierende Handschuhe vor, dazu Kleidung ohne leicht schmelzende Kunstfasern. Die DGUV verlangt für Gießereibetriebe darüber hinaus flammenhemmende oder nichtbrennbare Schutzkleidung und in Bereichen mit feuerflüssigen Massen hitzebeständige Helme. An der eigenen Werkbank sind Schutzbrille, wärmeisolierende Handschuhe und Kleidung ohne leicht schmelzende Kunstfasern das Mindeste, bevor der Ofen angeht.
Den passenden Schmelztiegel für Ihr Metall finden
Die Auswahl steht damit auf vier Beinen. Das Metall gibt die Temperatur vor, daraus folgt der Werkstoff. Die Gussmenge gibt das Volumen vor, umgerechnet über die Dichte. Der Ofen gibt die Bauform vor, und die Handhabung entscheidet über Ausguss und Zange. Beim ersten Schmelzversuch mit Zinn oder Bismut kommen Sie mit der günstigsten Grafitsorte oder einem Gießlöffel und einer passenden Zange sehr weit.
Alle Größen und Werkstoffe stehen im Sortiment nebeneinander. Steht der Tiegel fest, geht es an die Form, in die das Metall später läuft, und dafür gibt es Gussformen aus Grafit. Kleinmengen gehen direkt über den Shop, größere Mengen auf Anfrage. Wenn Sie unsicher sind, welcher Tiegel zu Ihrem Metall und Ihrem Ofen passt, klären Sie das lieber vor dem ersten Guss mit uns als danach.
Häufige Fragen zu Schmelztiegeln
Kann ich in einem Tiegel nacheinander verschiedene Metalle schmelzen?
Ein Tiegel soll die Schmelze weder verändern noch verunreinigen, und genau da liegt die Grenze beim Wechsel. Wenn es auf die Zusammensetzung ankommt oder Blei im Spiel war, verwenden Sie pro Metall einen eigenen Tiegel und beschriften ihn. Für gleiche oder verwandte Legierungen genügt ein Tiegel.
Woran erkenne ich, dass ein Tiegel ersetzt werden sollte?
Prüfen Sie ihn vor jedem Einsatz auf Risse, denn sie entstehen durch Temperaturschocks, durch harte Schläge beim Beschicken und nach längerem, wiederholtem Einsatz oder langen Standzeiten im Ofen. Bei Tiegeln aus reinem Grafit kommt der Abtrag durch Oxidation an Luft hinzu. Ein Tiegel mit Riss gehört nicht mehr in den Ofen.
Darf ein Tiegel im Ofen fest eingespannt werden?
Nein. Tiegel dehnen sich im heißen Betrieb aus und dürfen deshalb niemals verkeilt werden. Ein Tiegel, der kalt exakt in seine Aufnahme passt, steht heiß unter Spannung. Lassen Sie ihm Platz und setzen Sie ihn so ein, dass er sich frei ausdehnen kann.