Mouler des figurines en étain, étape par étape
Pour mouler des figurines en étain, vous versez du métal liquide dans un moule qui définit la figurine. Contrairement au coulage d’étain du Nouvel An, il ne s’agit pas d’une forme aléatoire. Les six étapes ci-dessous supposent un moule en silicone réalisé par vos soins, qui doit reposer environ trois jours avant la première coulée. Dans ce moule, il convient d’utiliser un métal dont la température de coulée est inférieure à la limite de température du moule. Comme la fonte peut éclabousser lorsqu’elle entre en contact avec de l’humidité, le moule, l’outil et le métal restent secs ; vous portez en outre des lunettes de protection et des gants isolants thermiques. Vous poudrez le moule en silicone sec avec du talc, préchauffez la cuillère de coulée, faites fondre le métal et le versez dans le moule. Après solidification, vous retirez la figurine et enlevez la bavure.
Sommaire
Équipement pour mouler des figurines en étain
Pour de petites figurines, une cuillère de coulée en acier suffit. Nos cuillères de coulée conviennent pour l’étain, le bismuth, le zinc et l’aluminium jusqu’à environ 800 °C, et leur manche de 350 millimètres maintient la main à distance de la fonte. Même avec des métaux à bas point de fusion, une barbotine pour cuillère est utile : vous en enduisez la cuillère avant la coulée. Si vous coulez du zinc, enduisez souvent et généreusement, sinon l’acier de la cuillère s’allie au zinc.
Pour des quantités plus importantes, il existe des creusets. Parmi nos creusets, les creusets en graphite sans bec verseur conviennent particulièrement aux débutants et aux projets de coulée spontanés, en raison de leur bon rapport qualité-prix. Pour le creuset, vous avez en outre besoin d’un outil permettant de le saisir à chaud et de le verser. Les liants à scories, un auxiliaire de fonderie, ne sont pas nécessaires pour les alliages à bas point de fusion à base d’étain, de plomb ou de bismuth.
S’y ajoutent un support résistant à la chaleur, une source de chaleur sur laquelle la cuillère ou le creuset tiennent en toute sécurité, ainsi que l’équipement de protection mentionné dans la section Sécurité. Vous avez également besoin d’un instrument de mesure de la température de la fonte. C’est la seule manière de vérifier si la fonte a atteint la température de coulée de votre métal et reste en dessous de la limite de température de votre moule.
Le moule de coulée approprié
Pour les métaux dont la température de coulée va jusqu’à 400 °C, nous recommandons plutôt, dans notre guide de fabrication de moules en sable, des moules en caoutchouc silicone, car un moule en sable représente beaucoup d’efforts au regard du nombre de coulées possibles. Ces 400 °C constituent en même temps la limite de charge de notre caoutchouc silicone. Un moule en sable est détruit lors du démoulage, tandis qu’un moule en silicone est un moule permanent que vous pouvez réutiliser.
La quantité de chaleur qu’un moule en silicone supporte dépend du matériau. Notre caoutchouc silicone résistant à la chaleur est utilisable jusqu’à 400 °C, supporte au maximum 450 °C pendant un court instant lors du coulage et est destiné aux moules coulés avec des alliages d’étain, de plomb et de bismuth. Pour des moules réalisés avec ce caoutchouc silicone, choisissez donc un métal dont la température de coulée est inférieure à ces valeurs. Pour les autres silicones, la valeur indiquée pour le matériau concerné s’applique.
Pour le moule, vous avez besoin d’un modèle, c’est-à-dire d’une figurine existante que vous reproduisez. Même avec un dos plat, nous recommandons, dans notre guide gratuit de fabrication de moules en silicone, un moule en deux parties. Un moule ouvert laisse une surface difforme du côté ouvert, et les dimensions de la figurine peuvent varier. Vous trouverez les matériaux, du coffrage au démoulant, dans les accessoires pour moules en silicone ; pour débuter, il existe le petit kit de fabrication de moules pour moules en silicone.
Deux points sont importants pour la planification. Le modèle n’aura plus exactement le même aspect après le moulage. Si vous devez récupérer l’original sans défaut, réalisez au préalable une copie par un autre moyen. En outre, le moule fini doit reposer environ trois jours avant la première coulée, afin de durer plus longtemps. Notre guide de fabrication de moules en silicone décrit ces deux points plus en détail.
Le métal approprié pour les figurines en étain
Pour les figurines, on utilise souvent de l’étain pur comme métal de coulée dans la pureté Sn99,9. L’étain pur fond à un peu moins de 232 °C. Sous forme de pellets ou de granulés, il se dose facilement, tandis que les lingots sont plus difficiles à doser.
Dans la catégorie Alliages d’étain pour moulage, vous trouverez notamment deux alliages plus résistants que l’étain pur. Sn95Sb3Cu2 (référencé dans la boutique sous SnSb3Cu2) a une plage de fusion allant jusqu’à 248 °C, se coule à 300 °C et convient très bien pour les figurines. Sn98Sb2 (référencé dans la boutique sous SnSb2) a une plage de fusion plus faible que Sn95Sb3Cu2 et est moins sujet aux ségrégations, c’est-à-dire à une répartition inégale des composants lors de la solidification. En termes de résistance, Sn98Sb2 se situe entre l’étain pur et Sn95Sb3Cu2. Pour Sn98Sb2, la température de coulée recommandée est de 280 à 300 °C.
Dans la même catégorie figure également le métal antifriction WM80. Il contient 2 % de plomb, et sa température de coulée recommandée de 450 à 520 °C se situe au niveau de, ou au-dessus de, ce que le moule supporte brièvement. Pour des figurines dans des moules en notre caoutchouc silicone résistant à la chaleur, WM80 n’est donc pas un bon choix.
L’alliage bismuth-étain BiSn42 fond déjà à 138 °C et convient pour de petites pièces. Dans notre guide de fabrication de moules en silicone, un soldat de 5 cm de haut est moulé ; le tirage présenté est en BiSn42. L’alliage est toutefois cassant et se déforme à froid difficilement ; les parties fines d’une figurine peuvent donc se casser lors du redressage après la coulée.
Si la figurine doit être la plus résistante possible, prenez Sn95Sb3Cu2. Si elle doit rester plus souple, prenez de l’étain pur. Si vous souhaitez un alliage plus résistant que l’étain pur et moins sujet aux ségrégations, Sn98Sb2 est indiqué. Pour les métaux sans température de coulée indiquée, clarifiez de préférence la valeur avec nous avant la première coulée. Pour de petites figurines sans parties fines devant être pliées ensuite, BiSn42 reste une possibilité.
Plomb dans les métaux de coulée
Quiconque porte à plusieurs reprises des objets contenant du plomb à la bouche risque des troubles graves et permanents du système nerveux, du comportement et du développement. Les enfants y sont particulièrement vulnérables. Lors de la coulée, un second risque s’ajoute : lorsque le plomb est chauffé, des vapeurs toxiques se forment, qui peuvent être inhalées.
Pour la coulée à domicile, choisissez de préférence un métal pour lequel nous n’indiquons pas de plomb dans la composition. En tant que composant d’alliage, le plomb se reconnaît à l’abréviation Pb. Pour SnPb37, que nous ne vendons qu’aux clients professionnels, il figure déjà dans le nom ; pour le métal antifriction WM80, il n’apparaît que dans la désignation détaillée Sn80Sb12Cu6Pb2.
La règle suivante s’applique aux produits destinés au grand public. En vertu du règlement européen REACH sur les produits chimiques, ils ne peuvent pas être mis sur le marché lorsque deux conditions sont réunies. D’une part, la teneur en plomb est de 0,05 % en poids ou plus, par rapport au poids du produit ou d’une partie accessible. D’autre part, les enfants peuvent porter le produit à la bouche dans le cadre d’une utilisation normale ou raisonnablement prévisible. Il est considéré comme pouvant être porté à la bouche si l’une de ses dimensions est inférieure à 5 cm ou si une partie amovible ou saillante présente cette taille. Sont notamment exclus les produits relevant de la directive sur les jouets. Dans ce cadre, la directive sur les jouets ne limite pas la teneur en plomb, mais la quantité de plomb susceptible de migrer hors du matériau. Pour les figurines susceptibles d’être manipulées par des enfants, la recommandation ci-dessus s’applique : choisir un métal pour lequel nous n’indiquons pas de plomb dans la composition.
Sécurité avant la première coulée
L’humidité constitue un danger. Lorsque la fonte entre en contact avec de l’eau ou de l’humidité, le volume de l’eau augmente sous l’effet de la température élevée. La vapeur qui se forme augmente fortement la pression, et la fonte peut éclabousser. C’est pourquoi seuls des moules secs, des outils secs et du métal sec doivent être en contact avec la fonte, et tant que le métal est liquide, vous ne refroidissez ni le moule ni le métal avec de l’eau.
Portez des lunettes de protection, des gants isolants thermiques en matériau non inflammable et des vêtements qui ne sont pas en fibres synthétiques facilement fusibles. Dans les fonderies, cet équipement est obligatoire, et pour l’établi à domicile, il constitue une référence pertinente. Ne laissez les enfants et les adolescents couler que sous la surveillance d’un adulte.
Mouler des figurines en étain en six étapes
Lorsque le métal, le moule et l’outil sont prêts et que vous portez votre équipement de protection, la coulée suit.
- Gardez le moule en silicone absolument sec avant chaque coulée et poudrez les cavités avec du talc. Le talc agit comme agent de démoulage et d’écoulement et améliore la qualité de coulée ainsi que la durée de vie du moule. Ensuite, assemblez les deux moitiés avec un ajustement précis.
- Enduisez la cuillère de coulée avec la barbotine pour cuillère et chauffez-la avant qu’elle n’entre en contact avec la fonte, afin que toute l’eau s’évapore. Si vous travaillez avec un creuset, le creuset et l’outil de préhension doivent également être secs.
- Faites fondre complètement le métal dans le creuset ou directement dans la cuillère. Si vous faites fondre dans le creuset, amenez la cuillère à la température de la fonte avant de puiser, en l’immergeant et en la laissant brièvement dedans.
- Amenez la fonte à la température de coulée de votre métal, donc 280 à 300 °C pour Sn98Sb2, 300 °C pour Sn95Sb3Cu2. Si aucune température de coulée n’est indiquée pour votre métal, la valeur que vous avez clarifiée au préalable s’applique. Pour des moules en notre caoutchouc silicone résistant à la chaleur, restez en dessous de 400 °C et ne dépassez pas 450 °C, même brièvement. Versez ensuite le métal liquide dans l’attaque, c’est-à-dire l’ouverture du moule, jusqu’à ce qu’il soit rempli.
- Laissez le métal se solidifier dans le moule, sans refroidir le moule ou le métal avec de l’eau.
- Ouvrez le moule avec précaution, retirez la figurine et enlevez la masselotte, c’est-à-dire le métal solidifié dans l’attaque. Ébarbez la bavure à l’aide d’une lime ou de papier abrasif fin. Ensuite, vous pouvez apprêter et peindre la figurine.
Matériaux et expédition pour la première coulée
Nous livrons l’étain pur, les alliages, le caoutchouc silicone et les outils de coulée en Allemagne sans frais de port.
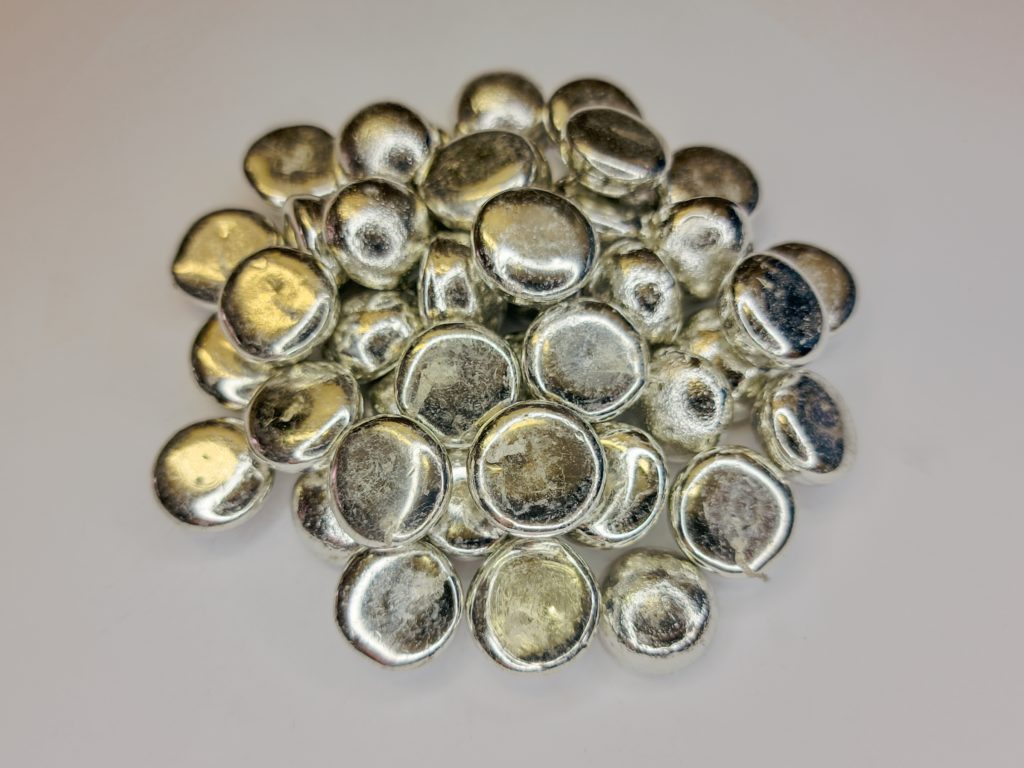 Pellets d’étain pur Sn99,9
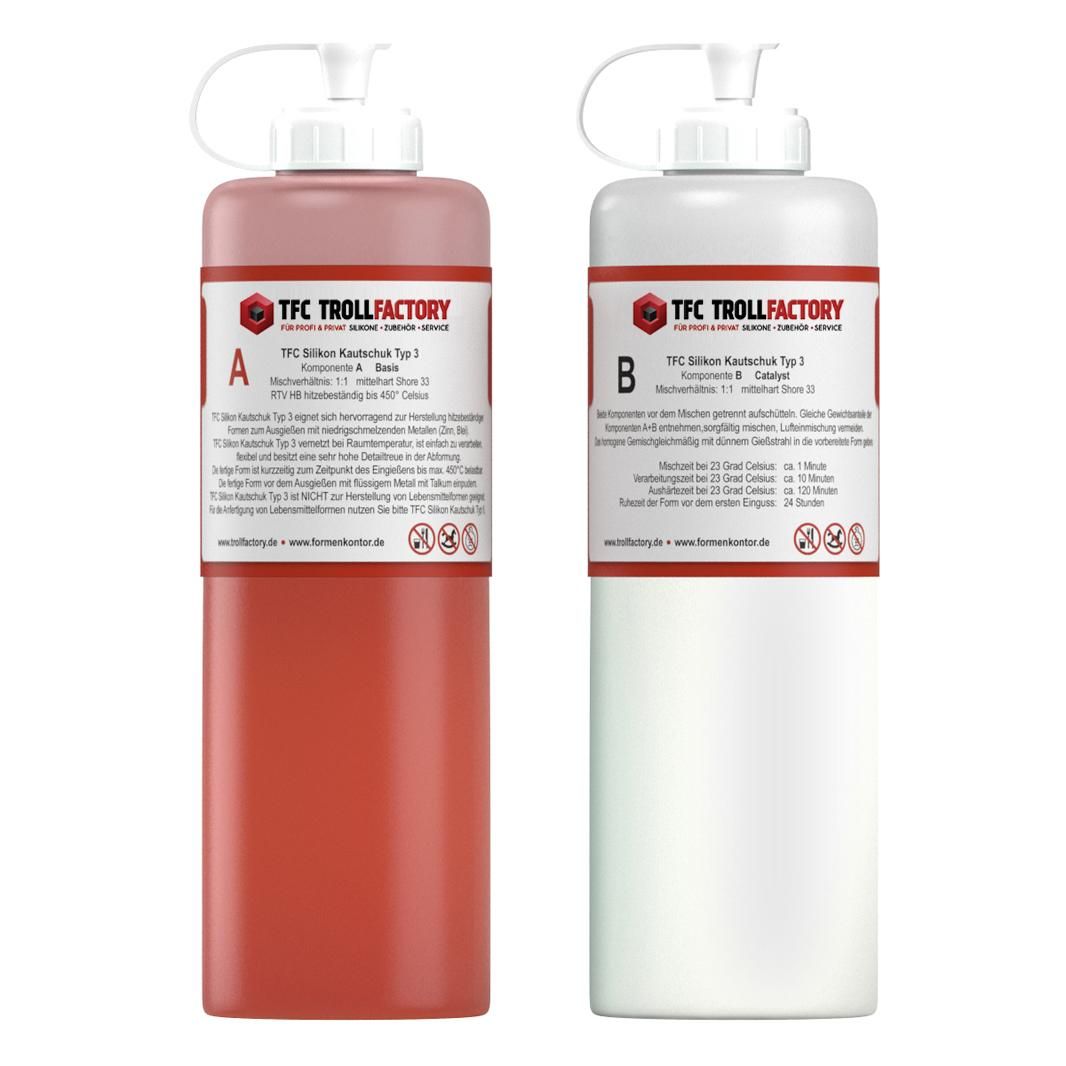 Caoutchouc silicone résistant à la chaleur
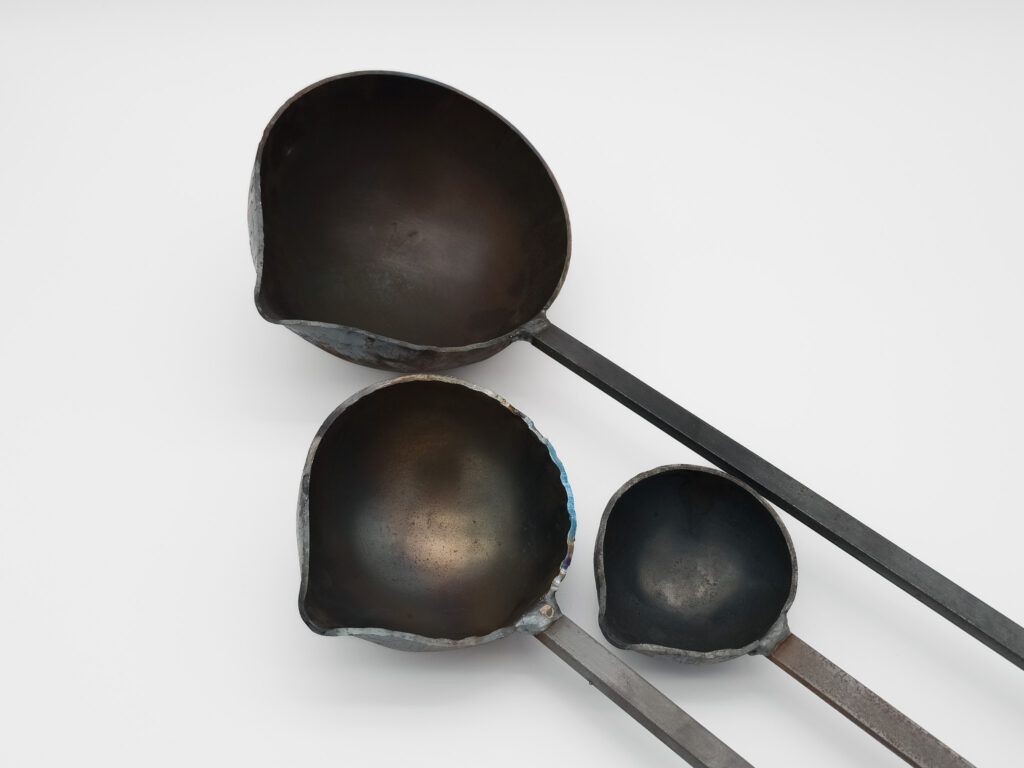 Cuillère de coulée
 Talc